Découvrez les dernières avancées en matière de casques balistiques composites renforcés de fibres, notamment l'UHMWPE, les fibres aramides, les tissus balistiques et les technologies de fabrication avancées.
Progrès récents de la recherche sur les casques pare-balles en matériaux composites renforcés de fibres
Introduction
Avec l'escalade des conflits internationaux et le développement de plus en plus complexe du terrorisme et de l'extrémisme à l'échelle mondiale, la menace de guerre s'intensifie, exigeant des performances accrues des équipements militaires, tels que les casques pare-balles. Bien que la tête et le cou ne représentent que 12 % du corps d'un soldat, les traumatismes crâniens sont responsables de la moitié des décès au combat. Les traumatismes crâniens sont une cause fréquente de décès et d'invalidité chez les soldats et sont devenus une blessure emblématique des conflits modernes. Les données montrent que les projectiles ou fragments à grande vitesse sur le champ de bataille peuvent causer environ 80 % des blessures mortelles, dont 45 % à la tête. Face à ces projectiles ou fragments, susceptibles de provenir de toutes les directions, les casques pare-balles absorbent ou réduisent efficacement l'énergie cinétique de l'impact, limitant ainsi les dommages causés aux réseaux neuronaux et aux vaisseaux sanguins du cerveau par les ondes de choc générées par le projectile, et par conséquent la mortalité des combattants. Des études ont démontré que le port de casques pare-balles par les combattants permet de réduire le taux de mortalité d'environ 20 %. Il est donc actuellement nécessaire de développer des casques pare-balles offrant une meilleure protection, un poids plus léger et un confort accru afin de s'adapter aux environnements de combat de plus en plus complexes et de protéger la vie des soldats.
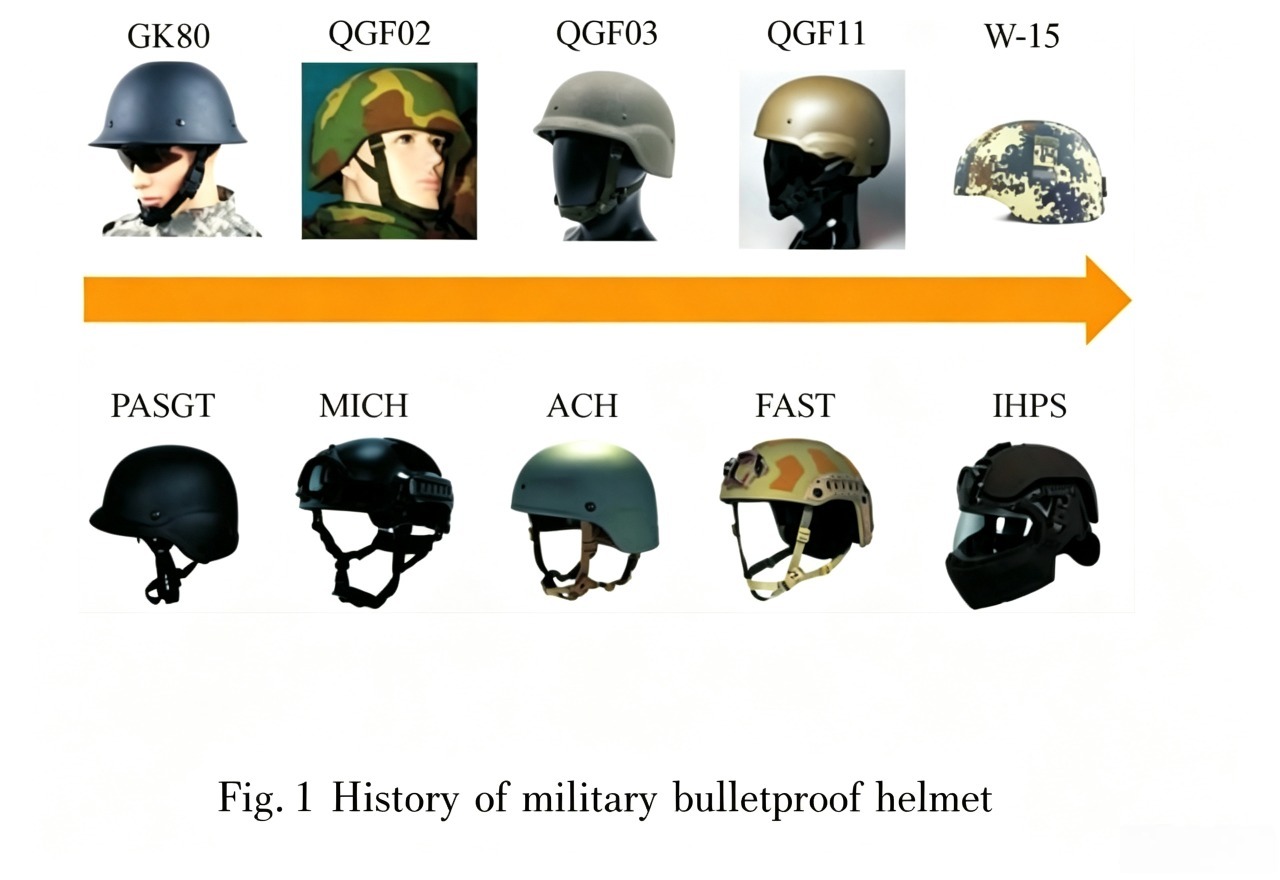
Le premier casque pare-balles moderne au monde fut le casque en acier M1915 de la Première Guerre mondiale. S'appuyant sur celui-ci, l'armée américaine produisit le casque M1917, puis, durant la Seconde Guerre mondiale, développa son propre casque en acier, le M1, qui est également le casque en acier moderne ayant connu la plus longue durée de service. Par la suite, avec le développement des fibres haute performance et des matériaux composites, les casques en acier ont progressivement perdu de leur popularité. Par exemple, le casque PASGT, grâce à son confort et à sa haute protection, a rapidement été adopté par l'armée américaine. Mon pays a également développé avec succès un nouveau casque pare-balles en matériau composite, le casque en aramide QGF02, en 1993. Depuis le début du XXIe siècle, divers pays ont successivement développé des casques balistiques légers, hautement protecteurs et intégrés, tels que le casque de combat IHPS de l'armée américaine, le casque W-15 chinois et le casque VIRTUS britannique. La figure 1 présente des photographies historiques de casques balistiques militaires chinois et américains. La première rangée montre des casques chinois, et la deuxième rangée, des casques américains.
Face aux conflits militaires mondiaux et à la complexité croissante des environnements de combat urbains et de campagne, le développement de casques balistiques répondant aux exigences des guerres futures – offrant une protection haute performance, des fonctions intelligentes, confort et adaptabilité, une production rapide et une personnalisation – est crucial pour garantir la sécurité des soldats, améliorer l'efficacité des opérations militaires et s'adapter à la diversité des besoins opérationnels. Grâce aux progrès constants de la science des matériaux, les casques balistiques sont aujourd'hui principalement fabriqués à partir de matériaux composites renforcés de fibres, qui allient légèreté, haute protection et confort. Ces casques balistiques fonctionnellement intégrés améliorent considérablement les capacités de combat du soldat, notamment grâce à l'analyse des données. Cet article présente les matériaux composites haute performance renforcés de fibres utilisés dans les casques pare-balles, ainsi que les structures textiles balistiques employées. Il synthétise également les techniques de moulage des casques pare-balles, fournissant ainsi des éléments de référence pour la conception et la fabrication futures de casques pare-balles en composite renforcé de fibres.
1. Matériaux composites renforcés de fibres pour casques pare-balles
1.1 Fibre de carbone
Au siècle dernier, les casques pare-balles composites étaient principalement fabriqués à partir de fibres d'aramide. Au XXIe siècle, la fibre UHMWPE a progressivement remplacé la fibre d'aramide comme matériau dominant dans le domaine de la protection balistique.
fibre de carbone Grâce à son extrême rigidité et à sa résistance, ce matériau est souvent hybridé avec des fibres d'aramide et de polyéthylène à ultra-haut poids moléculaire (UHMWPE), ce qui lui confère un grand potentiel dans le domaine de la protection balistique. Ces dernières années, de nouvelles fibres hautes performances, telles que les fibres PBO et PIPD, ont fait leur apparition.
avoir Ces matériaux ont également suscité un vif intérêt dans le domaine de la protection balistique. Leurs principales propriétés mécaniques sont présentées dans le tableau 1.
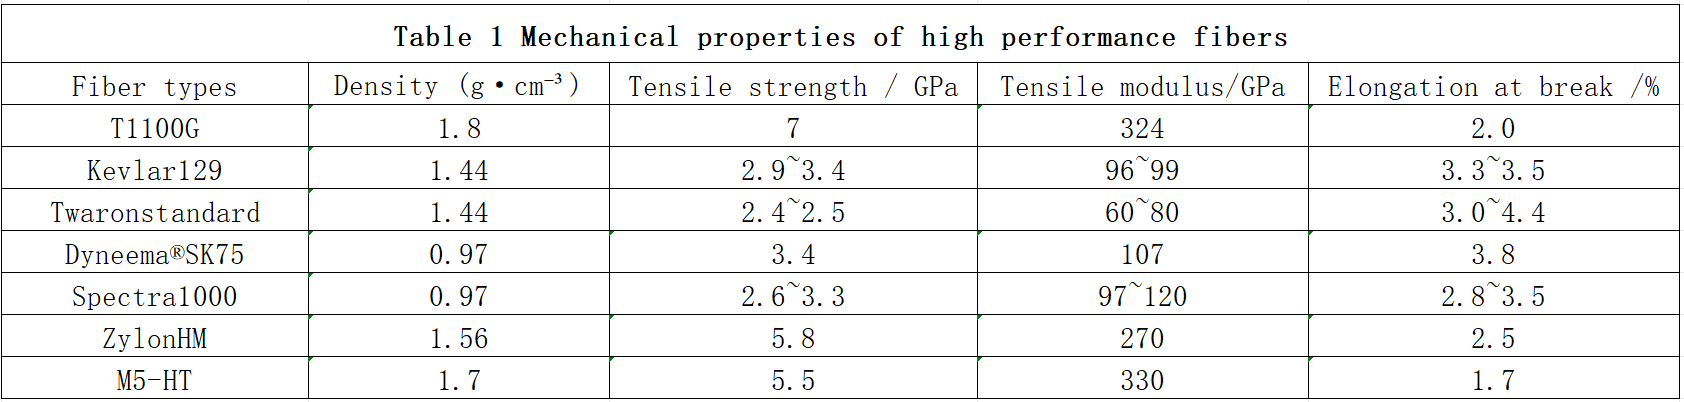
La fibre de carbone a été développée dans les années 1950 et 1960. Grâce à son module d'élasticité élevé, sa résistance à la traction élevée, sa stabilité à haute température et sa grande résistance à la corrosion, elle a longtemps suscité un vif intérêt et est largement utilisée dans les secteurs aérospatial et militaire. La fibre de carbone désigne des fibres hautes performances contenant environ 95 % de carbone, produites par carbonisation en phase solide de fibres organiques. Actuellement, les fibres de carbone disponibles sur le marché mondial sont principalement fabriquées à partir de fibres de polyacrylonitrile (PAC). Du fait de son extrême rigidité et de sa résistance, la fibre de carbone est souvent hybridée avec d'autres fibres hautes performances pour créer des matériaux composites balistiques. Par exemple, l'Université technologique de Nanyang et la société DSM ont interstratifié des fibres d'UHMWPE avec des fibres de carbone, améliorant considérablement les capacités de protection balistique en modifiant l'ordre d'empilement afin de réduire la vitesse initiale (BFS) de la plaque composite balistique. Bien que les composites en fibres de carbone possèdent un module de traction et une résistance à la traction élevés, leur faible allongement à la rupture limite l'efficacité d'absorption d'énergie, restreignant ainsi leur application dans la protection balistique.
1.2 Fibres d'aramide
Fibres d'aramide Les fibres de polyamide sont des fibres de synthèse artificielle, notamment le poly(p-phénylène téréphtalamide) (PPTA), le poly(m-phénylène isophtalamide) (PMIA), les fibres de polyamide aromatiques hétérocycliques contenant des hétéroatomes et les fibres de polyamide entièrement aromatiques de type ortho-aramide. Actuellement, les principales fibres d'aramide produites au monde sont
para-aramide (PPTA) et
méta-aramide (PMIA). Parmi elles, les fibres Kevlar de DuPont et Twaron de Teijin sont largement utilisées en protection balistique. Le casque balistique PASGT, développé dans les années 1980, est fabriqué en composite de fibres Kevlar 29, tandis que le célèbre casque de combat ACH, plus récent, est fabriqué en composite de fibres Kevlar 129. Les fibres aramides présentent une résistance spécifique élevée, un module d'élasticité élevé et un fort taux d'absorption d'énergie, ce qui explique leur utilisation répandue en protection balistique. Cependant, malgré leurs nombreuses applications, leur sensibilité à la décomposition sous les rayons ultraviolets et à l'hydrolyse due à l'absorption d'humidité a limité leur développement. Leur durée de vie est considérablement réduite et leurs performances de protection diminuées en cas de forte exposition aux ultraviolets ou en milieu humide.
Fibre UHMWPE 1,3
Fibre UHMWPE Grâce à ses propriétés exceptionnelles telles que sa faible densité, son excellente résistance aux chocs, son rapport résistance/poids remarquable, ses performances d'amortissement élevées et sa résistance à la corrosion, la fibre UHMWPE est largement utilisée dans divers domaines. Actuellement, les fibres UHMWPE les plus connues à l'international sont le Dyneema produit par DSM et le Spectra produit par Honeywell. Lors d'impacts de haute intensité, la plupart des ondes de choc se propageant parallèlement à la direction des fibres dans les composites renforcés, la fibre UHMWPE, grâce à sa grande rigidité, agit comme un canal de dissipation d'énergie à travers toute la structure. Cette propriété permet d'intercepter efficacement les balles de pistolet conventionnelles et les fragments à basse vitesse, et explique son utilisation répandue dans des applications telles que les gilets pare-balles souples. De plus, comparée aux fibres de carbone et d'aramide, la fibre UHMWPE présente une densité nettement inférieure, ce qui est avantageux pour l'allègement des casques pare-balles. Enfin, sa haute ténacité, sa résistance aux UV et à la corrosion en font le matériau de fibre de protection balistique le plus performant dans les systèmes industriels. Cependant, les forces intermoléculaires des fibres UHMWPE sont relativement faibles et un fluage apparaît lorsque la température de transformation dépasse 130 °C. À la température de fusion (environ 150 °C), la vitesse de fluage augmente fortement, ce qui réduit considérablement la durée de vie. De plus, la surface chimiquement inerte des fibres UHMWPE induit une faible adhérence aux résines, ce qui limite la production et l'application des composites à base de fibres UHMWPE.
1.4 Autres fibres haute performance
La fibre de poly(p-phénylènebenzobisoxazole) a été initialement développée par le laboratoire des matériaux de l'US Air Force comme matériau résistant aux hautes températures, puis commercialisée par Toyobo Co., Ltd. du Japon, sous le nom de Zylon.
Fibre PBO Elle possède une résistance élevée, un module d'élasticité élevé, une résistance aux hautes températures et des propriétés ignifuges, ce qui lui confère les meilleures performances globales parmi toutes les fibres organiques. En 2003, les États-Unis ont fabriqué des prototypes de casques à partir de fibres PBO, mais leur poids n'était que de 0,8 kg, soit environ 0,55 kg de moins que les casques en aramide offrant le même niveau de protection. Le module de traction de la fibre PBO est d'environ 270 GPa, soit environ trois fois celui de la fibre para-aramide. Cependant, la fibre PBO présente une très faible résistance à la lumière et une surface dense et lisse, ce qui entraîne une faible adhérence à la matrice composite. Ses performances se dégradent considérablement en milieu humide et chaud, limitant ainsi son utilisation dans les casques pare-balles.
La fibre PIPD est une fibre polymère hétérocyclique aromatique à cristaux liquides innovante, développée à partir de la chaîne moléculaire PBO, également connue sous le nom de fibre M5. Initialement mise au point par Akzo Nobel aux Pays-Bas, sa fabrication est actuellement majoritairement réalisée par filage humide à jet sec. Les principales matières premières utilisées sont le TAP et le DHTA. La fibre PIPD présente un module d'élasticité de 150 GPa et une résistance à la traction de 2,5 GPa. Fibre haute performance dotée d'une structure rigide en forme de bâtonnet et de fortes liaisons hydrogène intermoléculaires, elle affiche une résistance à la compression nettement supérieure à celle de la fibre PBO. Cependant, l'inertie de surface de la fibre PIPD réduit l'interaction entre la fibre et la résine, ce qui diminue les performances globales du matériau composite. De plus, sa fragilité sous l'effet des chocs affecte également ses performances de protection balistique.
2. Structure en tissu balistique
Les tissus de protection balistique désignent généralement des fibres haute performance qui absorbent l'énergie cinétique d'un impact grâce à la rupture des fibres, la déformation du tissu et le frottement entre la fibre et le projectile. Ils réduisent ainsi efficacement, voire empêchent, les blessures lors d'impacts à grande vitesse. L'efficacité de ces tissus dépend principalement de leur structure et des propriétés des fils utilisés. Selon leur procédé de fabrication, les non-tissés se divisent généralement en trois catégories : les non-tissés unidirectionnels (UD), les non-tissés bidimensionnels et les non-tissés tridimensionnels.
2.1 Tissus non tissés unidirectionnels
Les tissus unidirectionnels (UD) ont été introduits pour la première fois par Allied Signal en 1988. Ils sont constitués de fibres disposées parallèlement, laminées selon une orientation 0/90 ou 0/90/±45°, puis collées à l'aide d'une résine thermoplastique. Les tissus UD monocouches présentent des limites de protection balistique et une capacité d'absorption d'énergie supérieures aux tissus tissés 2D et 3D, tout en offrant une flexibilité et une qualité accrues. L'avantage des tissus UD réside dans l'absence de croisements ou de boucles, permettant aux ondes réfléchies de se propager sur une large surface lors de l'impact. Il en résulte des vitesses de transmission plus rapides et une participation accrue des fibres à la pénétration du projectile. Les composites à fibres UHMWPE utilisent fréquemment des structures en tissu UD pour optimiser les performances de protection et l'efficacité d'absorption d'énergie. Les modes de dégradation des tissus UD varient également selon leur épaisseur. Par exemple, le mécanisme de rupture par perforation des stratifiés composites unidirectionnels en UHMWPE est la rupture par cisaillement et le frottement du trou (entre le projectile et l'échantillon). En cas de perforation dans des stratifiés composites UHMWPE épais, les principaux mécanismes de défaillance sont le délaminage du composite, la tension des fibres et l'expansion.
Comme le montre la comparaison des structures de tissus balistiques, les tissus non tissés unidirectionnels disposent leurs fibres parallèlement, selon une orientation de 0/90 ou 0/90/±45°, et sont laminés avec une résine thermoplastique. Leurs avantages incluent une bonne flexibilité, une légèreté, l'absence de points de croisement et de déformation, ainsi qu'une propagation rapide des ondes. Un plus grand nombre de fibres participent à la pénétration du projectile. Cette structure est couramment utilisée dans les composites de fibres UHMWPE pour améliorer la protection et l'efficacité d'absorption d'énergie. Le problème réside dans le fait que les modes de défaillance diffèrent selon l'épaisseur : la perforation des stratifiés composites UHMWPE unidirectionnels est principalement due à la rupture par cisaillement et au frottement des trous ; la perforation des stratifiés composites UHMWPE épais est principalement due au délaminage du composite, à la tension des fibres et à l'expansion.
2.2 Tissus tissés bidimensionnels
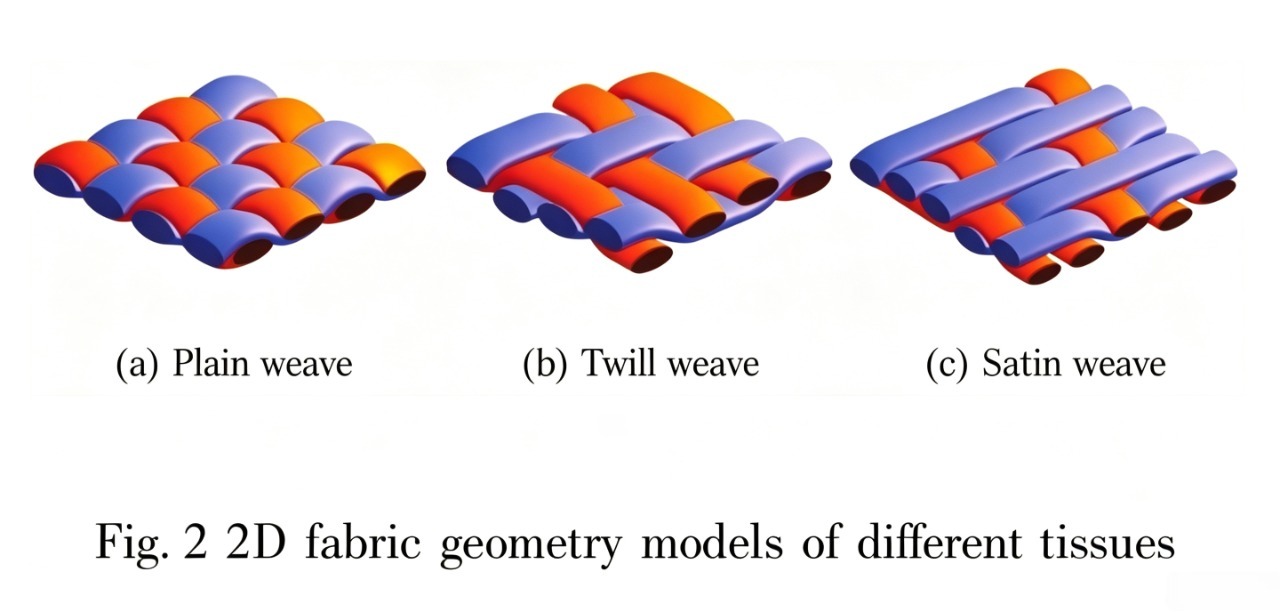
Les tissus bidimensionnels sont composés de fils de chaîne et de trame entrelacés à angle droit. Ils comprennent principalement les armures toile, sergé et satin, comme illustré sur la figure. La structure de protection balistique la plus couramment utilisée est le tissu bidimensionnel à armure toile. Les tissus bidimensionnels peuvent être assemblés en plusieurs couches afin d'améliorer la protection balistique, de réduire le degré d'indentation et de limiter les dommages causés au cerveau par les ondes de choc des projectiles. Cependant, la flexion et les fluctuations des fibres au sein du tissu bidimensionnel peuvent entraîner la superposition et la réflexion des ondes de contrainte, provoquant un allongement excessif et la rupture des fibres, et par conséquent une diminution de leur capacité de protection balistique.
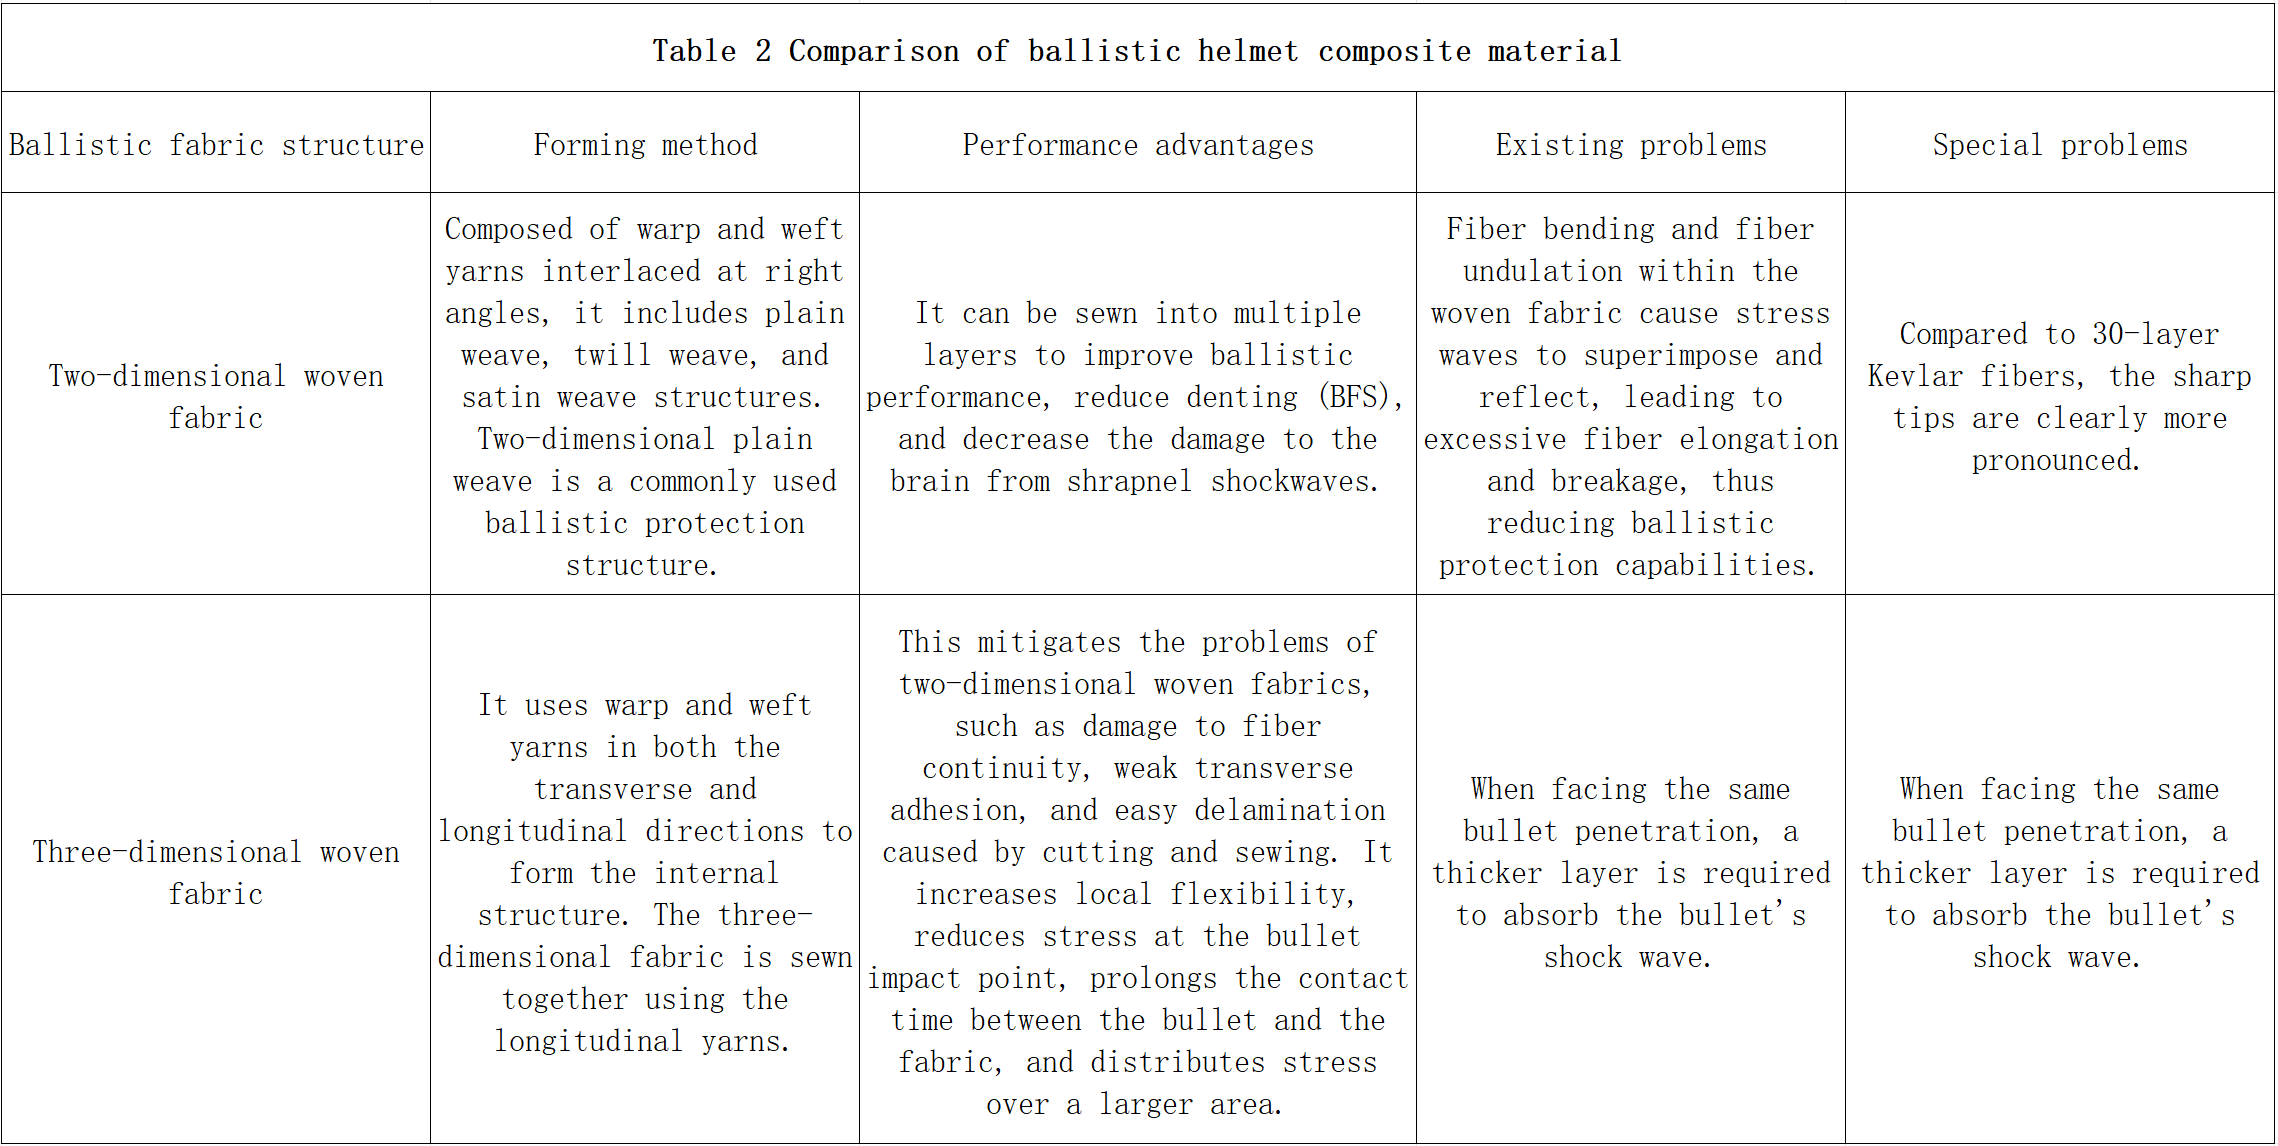
Comme illustré à la figure 2, les modèles géométriques des tissus bidimensionnels diffèrent selon le type d'armure. Le tableau 2 indique que les tissus bidimensionnels sont constitués de fils de chaîne et de trame entrelacés à angle droit, et comprennent les armures toile, sergé et satin. L'armure toile est une structure de protection balistique couramment utilisée. Ses avantages incluent la possibilité d'être cousue en plusieurs couches, ce qui améliore la protection balistique, réduit l'impact des balles et minimise les dommages cérébraux causés par les ondes de choc. Parmi les inconvénients, on note la flexion et l'ondulation des fibres à la surface du tissu, provoquant la superposition et la réflexion des ondes de contrainte, ce qui entraîne un allongement excessif et la rupture des fibres, et donc une réduction de la protection balistique. Un problème spécifique réside dans les pointes acérées, contrairement aux 30 couches de fibres de Kevlar.
2.3 Tissus tissés tridimensionnels
Pour les casques pare-balles en tissus tissés bidimensionnels, la découpe et la couture perturbent souvent la continuité des fibres, réduisant ainsi les performances balistiques du casque. De plus, les tissus tissés bidimensionnels présentent souvent une faible adhérence latérale, ce qui les rend sujets au délaminage. Les tissus tissés tridimensionnels, utilisant des fils de chaîne et de trame latéraux et longitudinaux pour créer un tissu intégré en trois dimensions, atténuent considérablement les problèmes associés aux tissus tissés bidimensionnels. La figure 3 présente un schéma de la structure d'un tissu tissé orthogonal tridimensionnel. Les fibres de ce tissu sont assemblées par couture longitudinale, ce qui augmente la flexibilité locale, réduit les contraintes au point d'impact, prolonge le temps de contact entre la balle et le tissu et répartit les contraintes sur une zone plus étendue autour du point d'impact. Justyna Pinkos et al. ont comparé la résistance à la pénétration des balles de tissus tissés bidimensionnels et tridimensionnels composés de 30 couches de fibres de Kevlar. Ils ont constaté que, face à une même pénétration de balle, le tissu tissé tridimensionnel nécessitait un plus grand nombre de couches pour absorber l'onde de choc. Cependant, ce tissu tridimensionnel ne présentait pas de pointe acérée distincte, contrairement au tissu tissé bidimensionnel dont la pointe était nettement plus marquée.
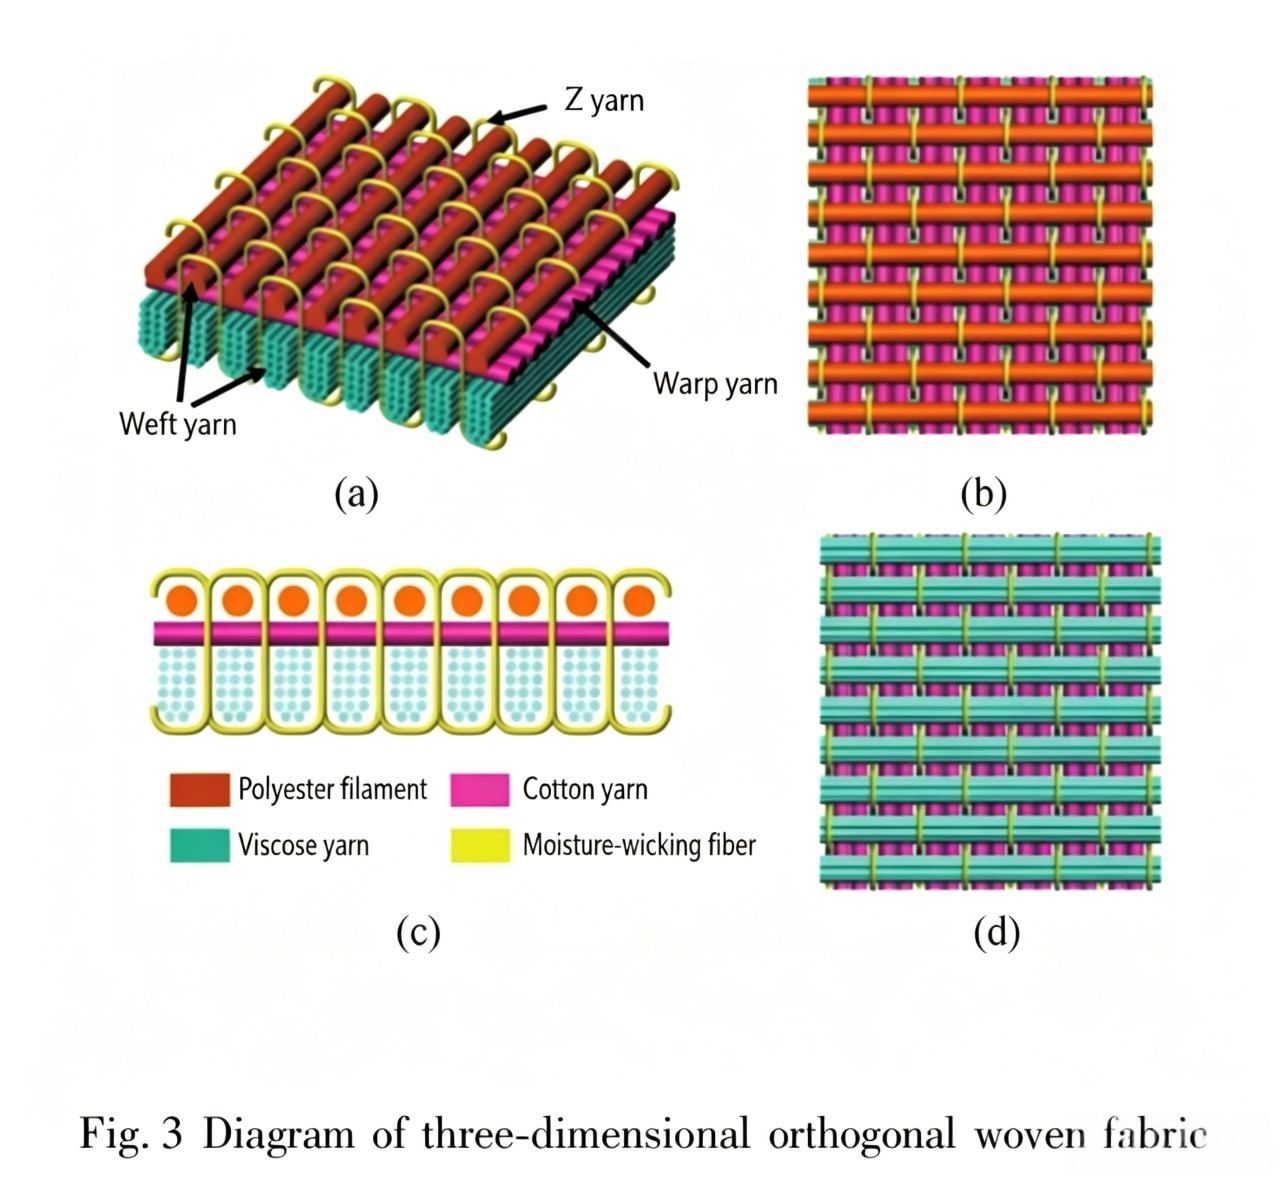
Comme illustré sur la figure 2 ci-dessus, le tissu tissé tridimensionnel utilise des fils de chaîne et de trame transversaux et longitudinaux pour former un espace continu, les différentes parties du tissu étant assemblées par couture à l'aide de fils longitudinaux. Ses avantages en termes de performance incluent l'atténuation des problèmes de rupture de la continuité des fibres, de faible adhérence transversale et de délamination facile associés à la découpe et à la couture des tissus tissés bidimensionnels ; une flexibilité locale accrue, une réduction des contraintes au point d'impact de la balle, un allongement du temps de contact entre la balle et le tissu, et une répartition des contraintes sur une plus grande surface. Le problème réside dans le fait que, pour une même pénétration de balle, un plus grand nombre de couches est nécessaire pour absorber l'onde de choc. Un problème spécifique est que, contrairement aux 30 couches de fibres Kevlar, il n'existe pas de pointe acérée distincte.
3. Technologie de moulage de matériaux composites pour casques pare-balles
Les casques pare-balles se composent principalement d'une coque extérieure, d'une doublure et d'un système de suspension. Ils absorbent l'énergie d'impact des projectiles ou des éclats d'obus à grande vitesse principalement par déformation et rupture de la coque extérieure. Par conséquent, le processus de fabrication de la coque du casque joue un rôle crucial dans son efficacité protectrice. Les méthodes de préformage traditionnelles consistent d'abord à disposer soigneusement des fibres haute performance, puis à préparer un préimprégné de fibres avec une résine thermoplastique ou thermodurcissable. Le matériau composite de fibres découpées et disposées est ensuite soumis à un moulage par compression à haute pression dans une presse métallique chauffée. Lors de la fabrication du casque, il est essentiel d'assurer une répartition uniforme du matériau et une surface de coque lisse, en minimisant les interstices entre les différentes couches et en réduisant la concentration des contraintes lors de la pénétration d'un projectile. La fabrication actuelle des coques de casques pare-balles utilise des technologies de moulage de matériaux composites, telles que le moulage par stratification manuelle, le moulage par transfert de résine (RTM), le thermoformage et le moulage aux dimensions finales.
3.1 Procédé de moulage par stratification manuelle
Le moulage par stratification manuelle, également appelé moulage par contact, est la technique de moulage la plus ancienne et la plus répandue pour la fabrication de casques pare-balles en matériaux composites. Ce procédé est principalement manuel, avec un recours limité aux machines. Il exige des opérateurs un haut niveau de compétences techniques, notamment une bonne connaissance des propriétés structurelles du produit et une expertise dans la découpe et le placement des renforts en fibres, ainsi que dans le traitement de surface du moule. Si le moulage par stratification manuelle offre des moules économiques et faciles d'entretien, sans limitation de taille ni de forme, permettant des modifications flexibles des différentes pièces selon les exigences de conception, et un moulage aisé à température ambiante, il convient généralement uniquement à la production de petites séries. Les produits finis présentent souvent des propriétés mécaniques irrégulières, une faible stabilité et des performances de protection inconstantes.
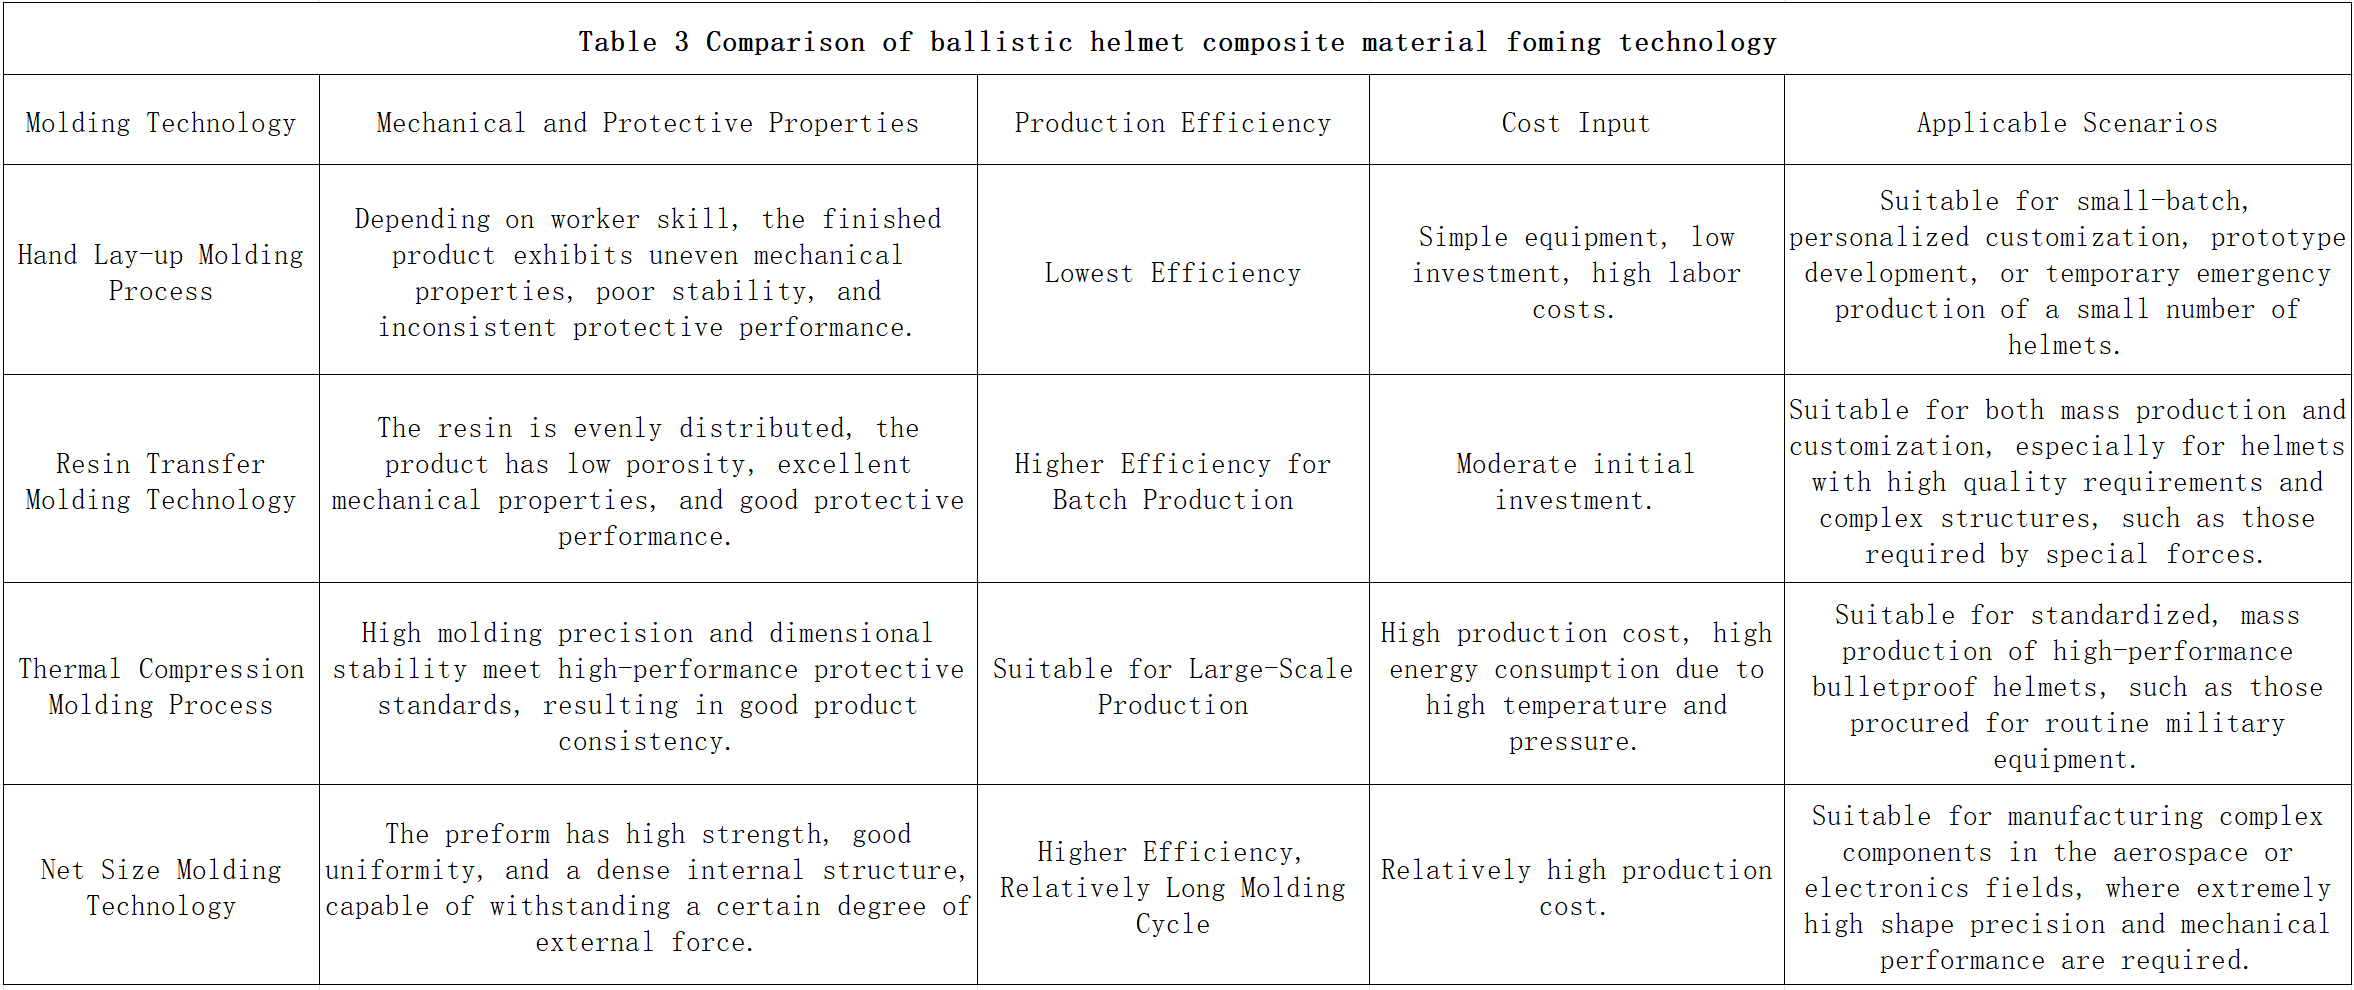
Le tableau 3 compare les technologies de moulage de matériaux composites pour casques pare-balles. Le moulage par stratification manuelle, fortement dépendant du savoir-faire de l'opérateur, engendre des propriétés mécaniques irrégulières, une faible stabilité et une protection instable du produit fini. Bien que présentant la plus faible efficacité et nécessitant un équipement simple et un investissement réduit, son coût de main-d'œuvre élevé le rend adapté aux petites séries, à la production sur mesure, au développement de prototypes ou à la production d'urgence de petites quantités de casques.
3.2 Moulage par transfert de résine (RTM)
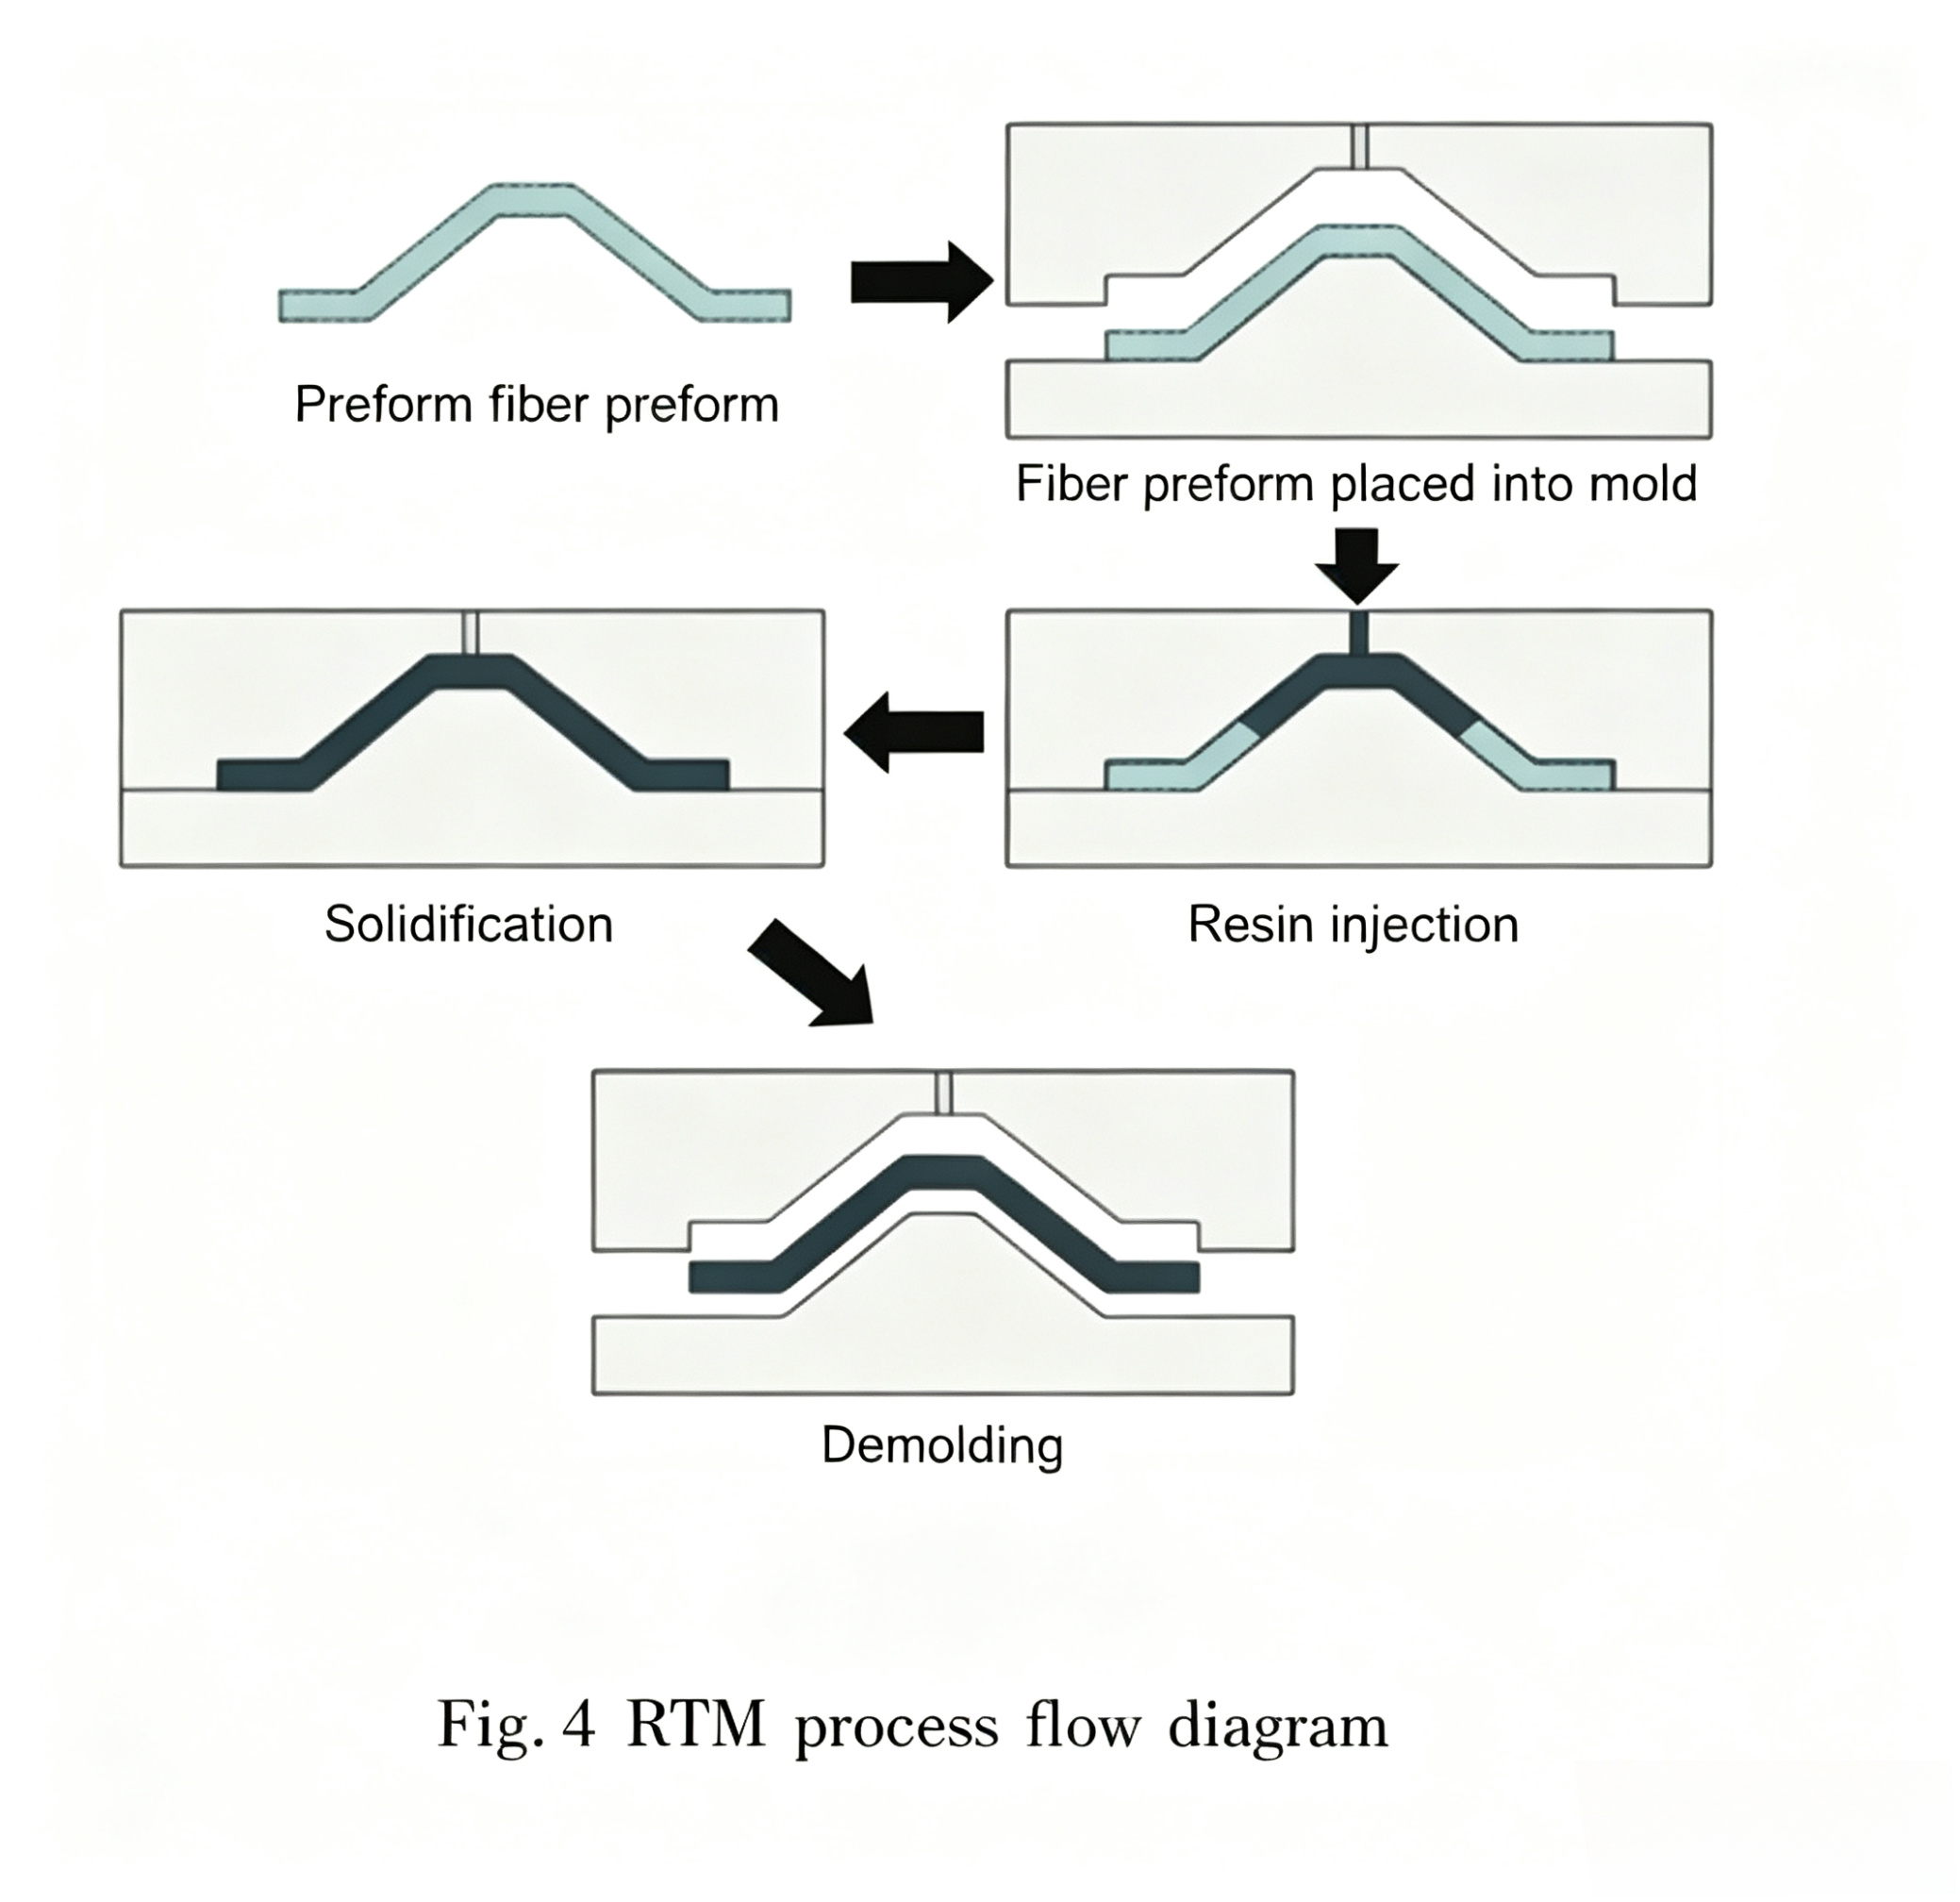
Le moulage par transfert de résine (RTM) est une technologie de moulage de matériaux composites qui consiste à injecter des résines à faible viscosité, telles que des résines polyester ou époxy, dans un moule fermé. Ces résines imprègnent complètement et uniformément des fibres haute performance ou d'autres matériaux de renforcement, puis polymérisent le tout. Comparée au moulage manuel traditionnel, la technologie RTM permet d'obtenir des matériaux présentant une meilleure résistance aux chocs, des propriétés mécaniques globales plus homogènes, un coût inférieur, une production en série plus aisée, une précision dimensionnelle accrue et une surface plus lisse et plane. Cependant, lors de la production de matériaux composites aux structures complexes et en grandes quantités, le moulage RTM rencontre souvent des problèmes tels qu'un écoulement irrégulier de la résine, une imprégnation insuffisante des fibres et des temps de moulage excessivement longs, ce qui entraîne des écarts entre les propriétés mécaniques, la résistance et la précision attendues du produit composite. Le schéma de procédé est présenté figure 4.
Comme le montre la figure 3 ci-dessus, les produits fabriqués par moulage par transfert de résine présentent une distribution uniforme de la résine, une faible porosité, d'excellentes propriétés mécaniques et une bonne protection. Ils peuvent être produits en série avec un rendement élevé et un investissement initial modéré, permettant ainsi un équilibre entre production de masse et personnalisation pour les casques exigeants en termes de qualité et de structures complexes, tels que ceux destinés aux forces spéciales.
3.3 Procédé de moulage à chaud
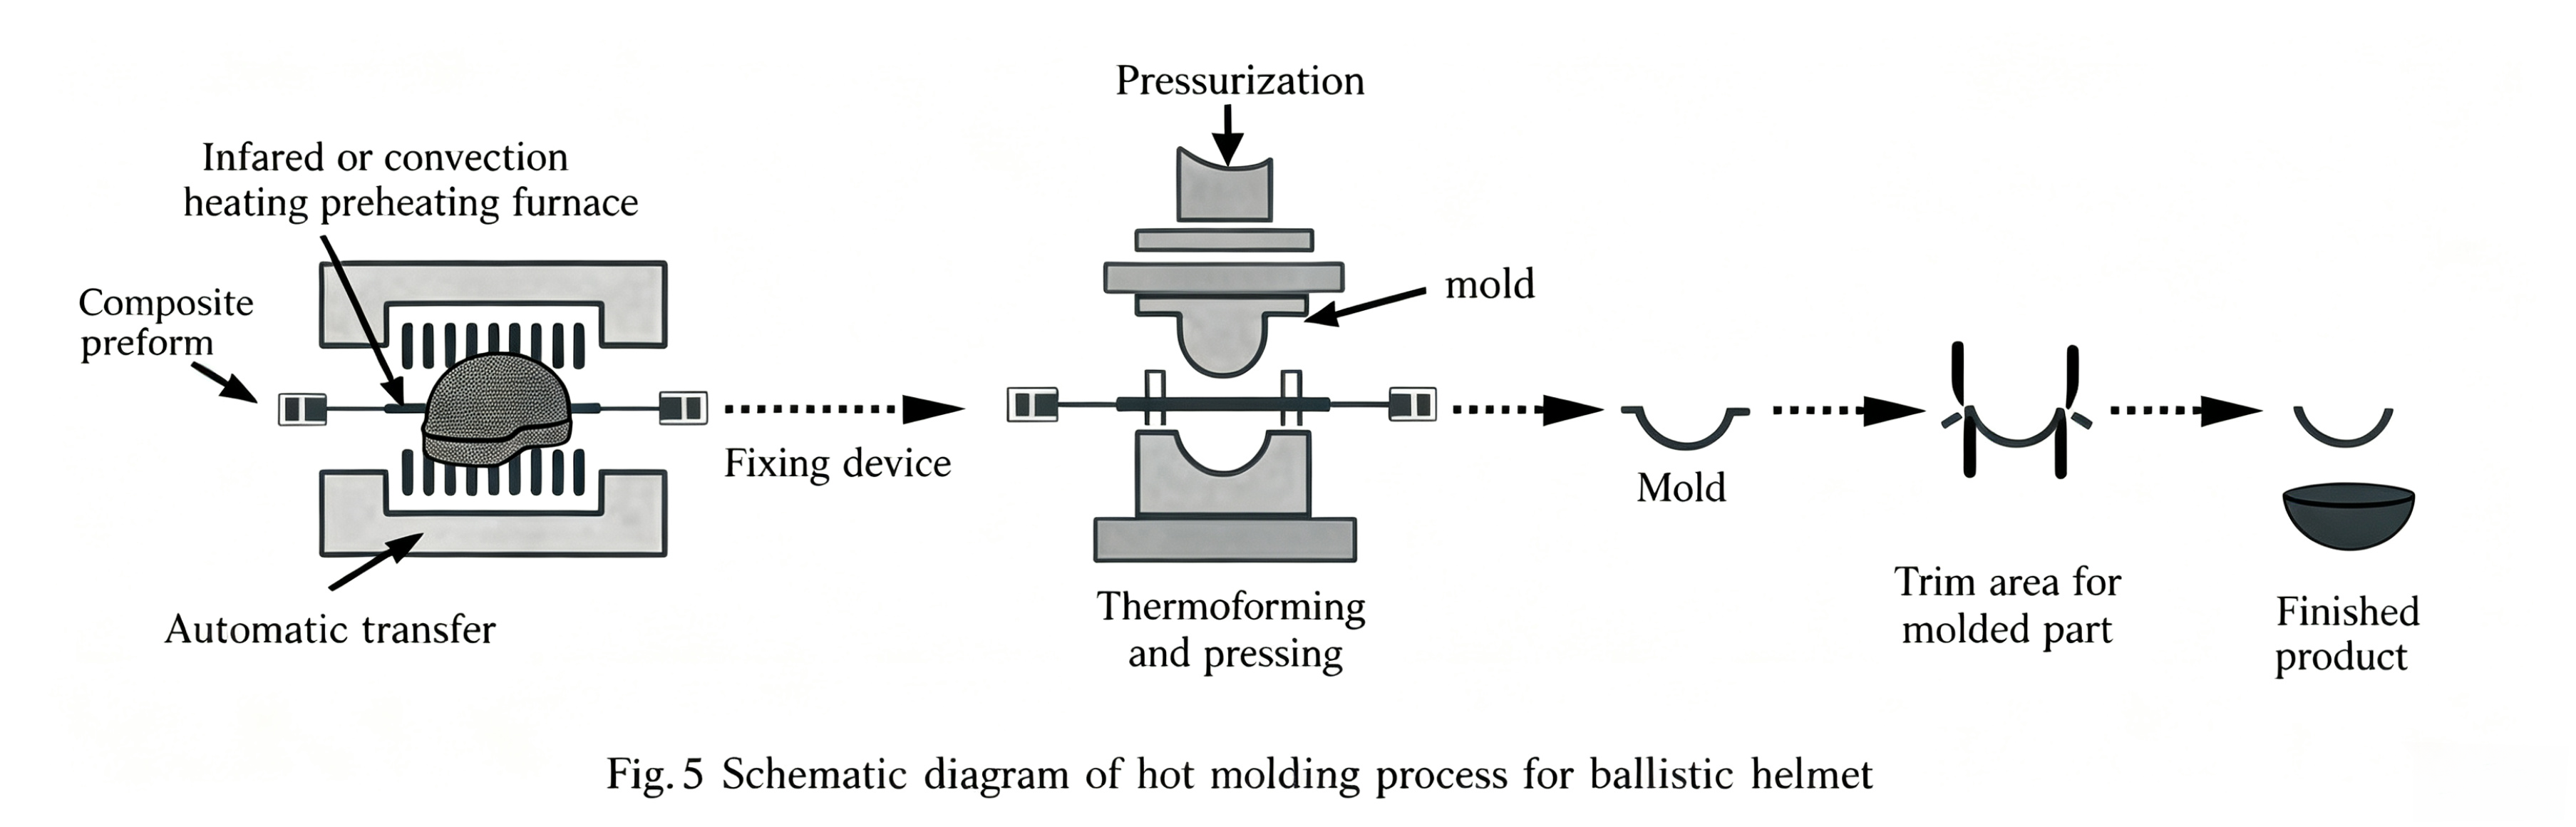
Le moulage à chaud est un procédé couramment utilisé pour le moulage de matériaux composites. Les principaux facteurs influençant la qualité du moulage des casques pare-balles sont la température, la durée et la pression de moulage. Tout d'abord, des fibres haute performance sont mélangées à des résines thermodurcissables ou thermoplastiques pour préparer un préimprégné. Ensuite, le moule est préchauffé et maintenu à température constante. Le préimprégné est alors placé dans le moule, les bords sont pressés et le moule est fermé. La température du moule est portée à la température de moulage, la pression est appliquée, puis après maintien de la température, le moule est refroidi et démoulé. Enfin, le produit fini est retiré pour réparation. Lors du moulage à chaud, les conditions de moulage doivent être surveillées attentivement. Par exemple, la température de polymérisation des casques en composite UHMWPE ne dépasse généralement pas 130 °C. Un diagramme du processus de moulage à chaud pour les casques pare-balles est présenté sur la figure 5.
Comme le montre le tableau 3 ci-dessus, les produits fabriqués par moulage à chaud présentent une grande précision de moulage et une excellente stabilité dimensionnelle, répondant ainsi aux normes de protection les plus exigeantes. Ils offrent également une bonne homogénéité et se prêtent à une production à grande échelle. Cependant, leur coût de fabrication est élevé et les températures et pressions élevées consomment une quantité importante d'énergie. Ce procédé est donc plus adapté à une production de masse standardisée, comme par exemple la fabrication de casques pare-balles haute performance dans le cadre de l'acquisition d'équipements militaires conventionnels.
3.4 Technologie de moulage aux dimensions nettes
La technologie de moulage par injection de gel, également appelée moulage aux dimensions nettes, est une méthode de moulage avancée largement utilisée dans les domaines de la céramique, des composites à matrice métallique et autres. Son principe repose sur le mélange homogène de monomères organiques, d'agents de réticulation et d'autres additifs avec une poudre céramique ou métallique pour former une suspension. Après injection dans un moule, un initiateur déclenche la polymérisation des monomères, provoquant la gélification et la solidification in situ de la suspension. Cette technologie offre des avantages considérables, permettant la production d'ébauches aux formes complexes et d'une grande précision dimensionnelle. Les ébauches présentent une bonne uniformité et une résistance élevée, réduisant ainsi les opérations de traitement ultérieures. Par exemple, dans la fabrication de composants céramiques haute température pour moteurs d'avion, elle permet de façonner avec précision des structures internes complexes. Cependant, elle impose des exigences extrêmement strictes en matière de pureté des matières premières et de contrôle des paramètres de procédé, et certains additifs organiques sont coûteux, ce qui limite quelque peu son application à grande échelle. Néanmoins, grâce à une optimisation et une amélioration technologiques continues, la technologie de moulage par injection de gel présente un potentiel d'application considérable dans la fabrication de pointe. Un schéma de la technologie de moulage aux dimensions nettes est présenté dans la figure 6.
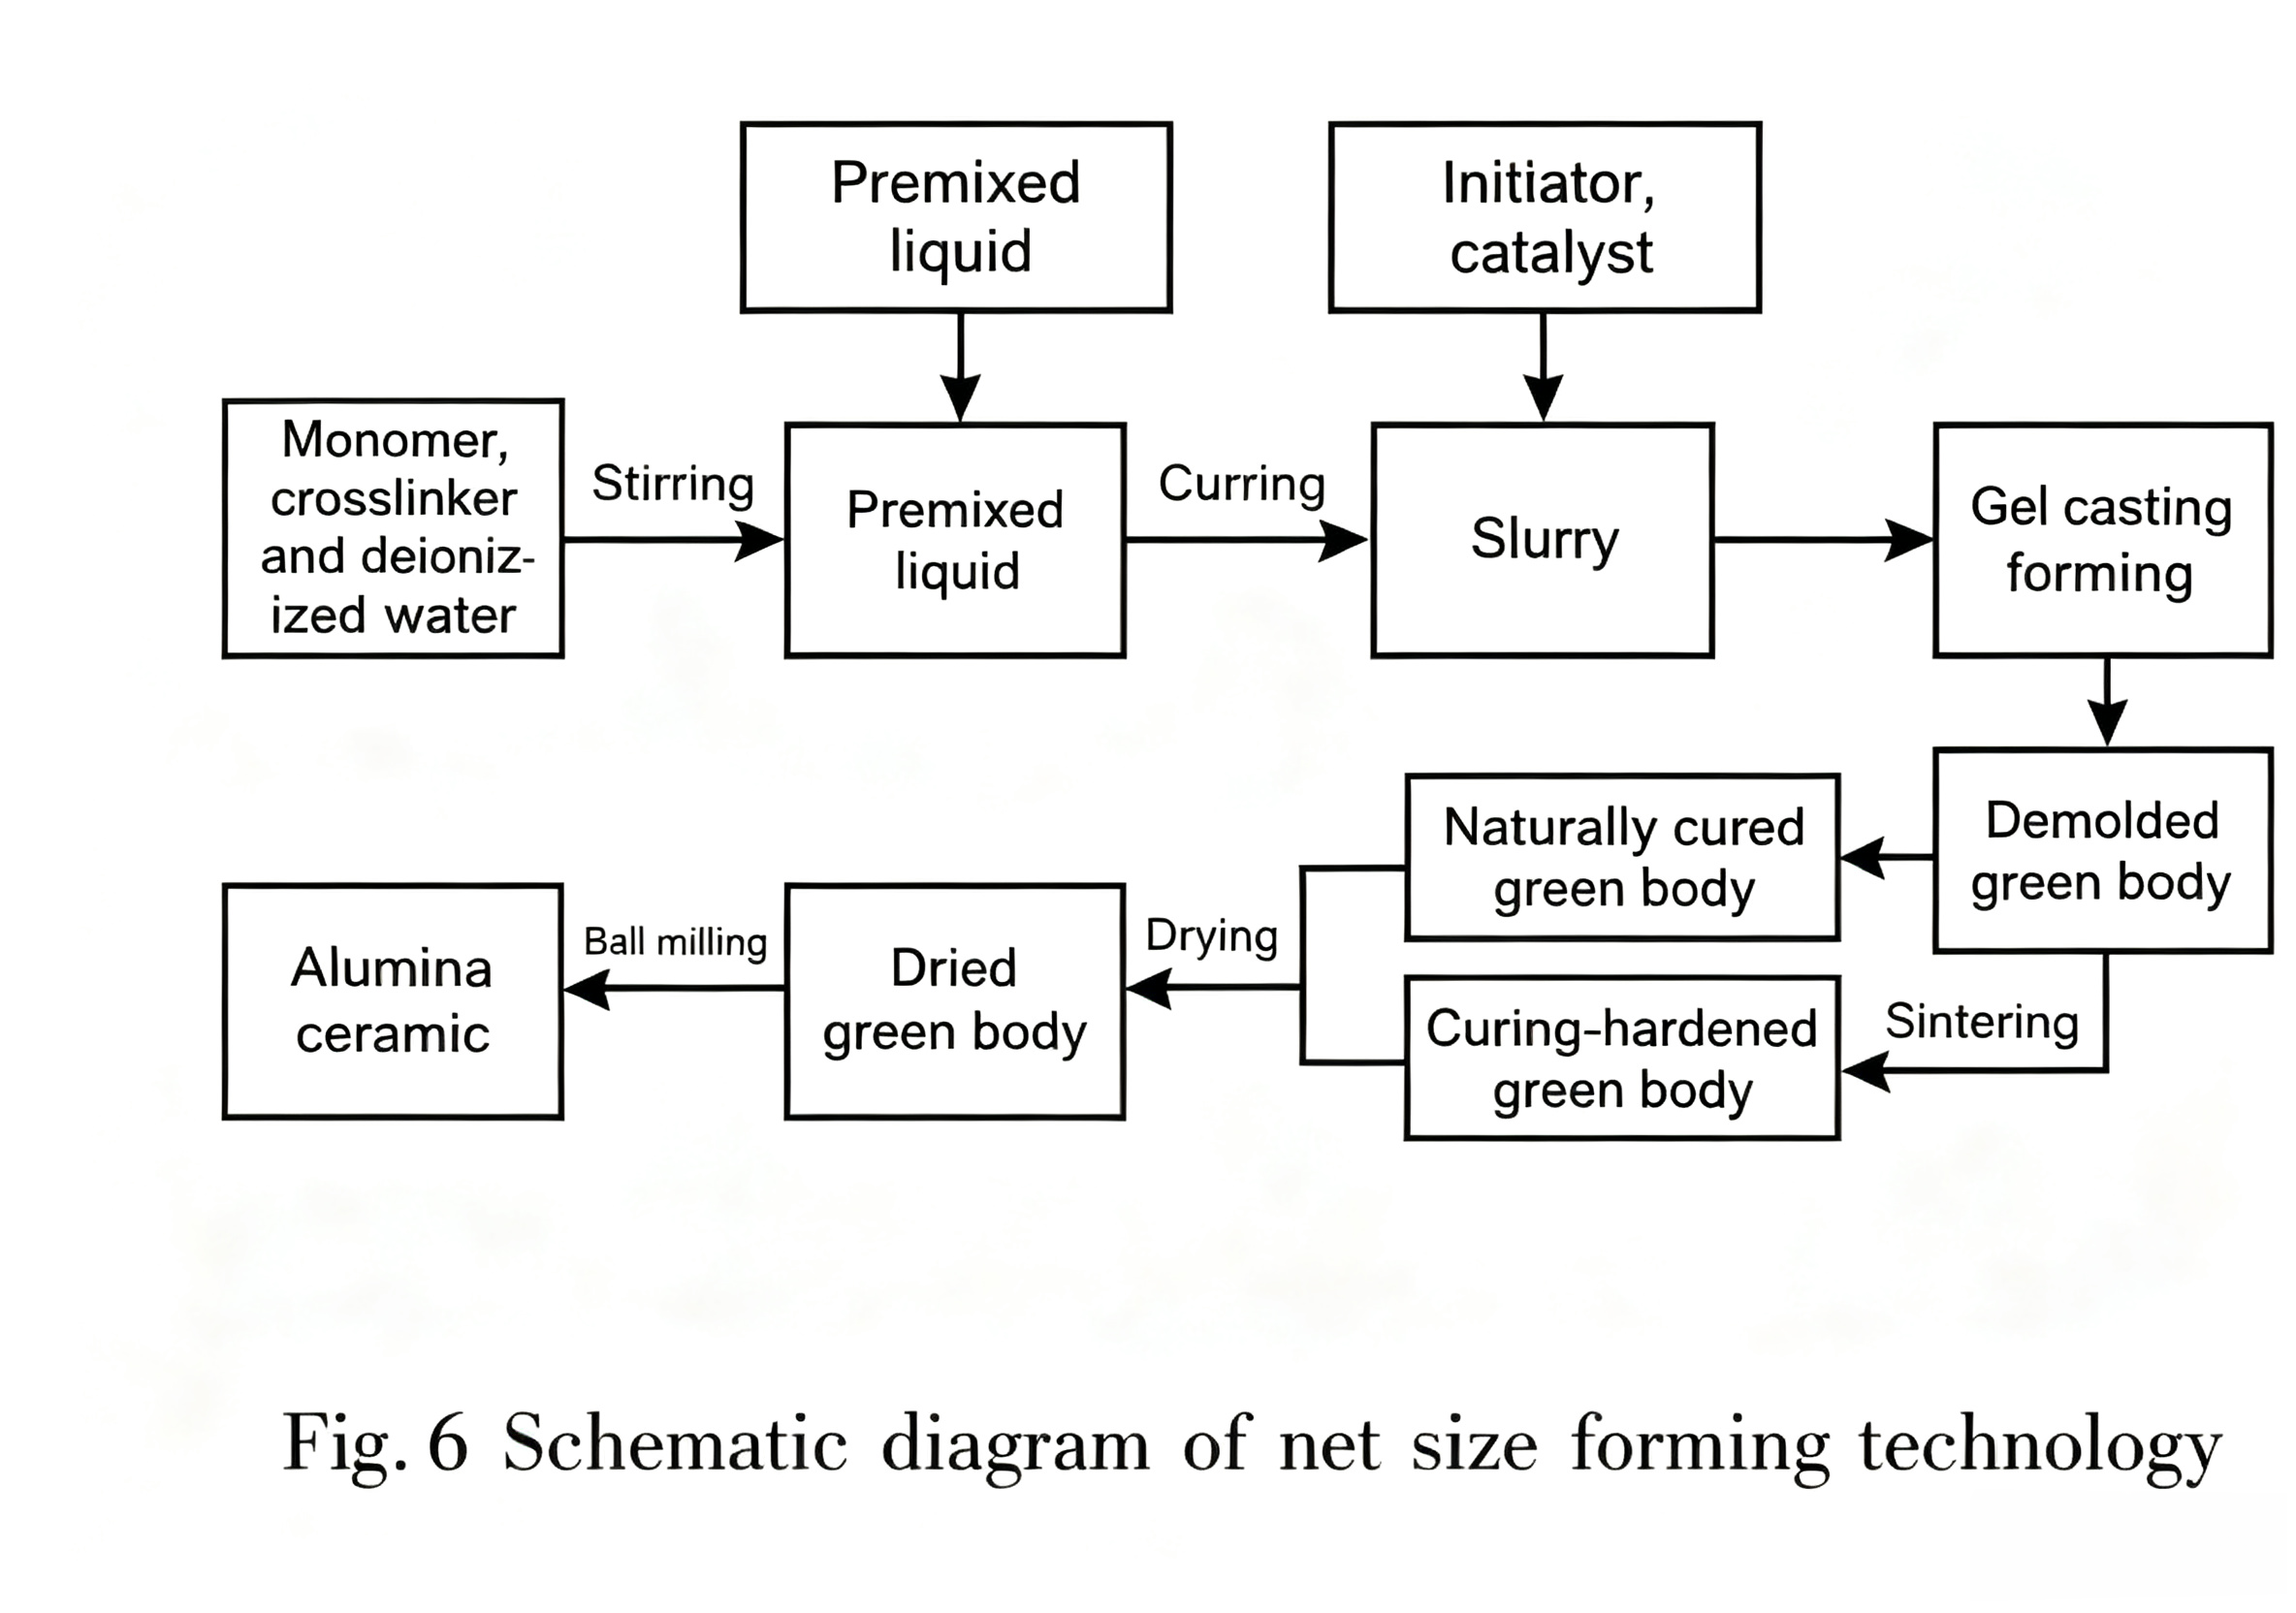
Comme le montre le tableau 3 ci-dessus, les produits fabriqués par moulage aux dimensions finales présentent une résistance élevée, une bonne uniformité et une structure interne dense, leur permettant de résister à certaines contraintes externes. Ce procédé se caractérise par une grande efficacité, un cycle de moulage relativement long et des coûts de fabrication élevés, ce qui le rend adapté à la fabrication de composants complexes pour les secteurs de l'aérospatiale et de l'électronique, où une précision de forme et des performances mécaniques extrêmement élevées sont requises.
4. Conclusion
Les casques pare-balles, en tant qu'équipement de protection individuelle pour les soldats, protègent efficacement ces derniers et réduisent, voire empêchent, les blessures par balles. Par conséquent, une compréhension approfondie des systèmes de matériaux composites renforcés de fibres, des types de structures textiles et des technologies de moulage des matériaux composites utilisés pour les casques pare-balles est essentielle à la recherche de nouveaux modèles. Cet article présente d'abord les matériaux composites, qui possèdent une rigidité, une résistance et un taux d'absorption d'énergie extrêmement élevés, offrant une protection balistique supérieure aux matériaux ordinaires. Il aborde ensuite les structures textiles balistiques, qui permettent d'atteindre des performances de protection et une efficacité d'absorption d'énergie encore meilleures. Le processus de fabrication de la coque du casque étant déterminant pour ses performances de protection, quatre technologies de moulage de matériaux composites pour casques pare-balles sont résumées :
1) Le moulage par stratification manuelle produit des produits aux propriétés mécaniques inégales, une efficacité moindre et un coût inférieur, adaptés à la production en petits lots ou personnalisée.
2) Le moulage par transfert de résine (RTM) produit des produits aux excellentes propriétés mécaniques, à l'efficacité plus élevée et aux coûts d'investissement modérés, répondant ainsi aux besoins de production de masse et de personnalisation.
3) Le thermoformage produit des produits aux bonnes propriétés mécaniques mais à des coûts de fabrication plus élevés, adaptés à la production de masse standardisée.
4) Le moulage de taille nette produit des produits avec une résistance de préforme élevée et une efficacité plus élevée, mais des coûts de fabrication plus élevés, adaptés à la fabrication de composants complexes avec des exigences extrêmement élevées en matière de précision de forme et de propriétés mécaniques.
Bien que les procédés de moulage des casques pare-balles en matériaux composites soient relativement matures, de nombreux problèmes restent à résoudre. Face à un environnement international de plus en plus complexe et au développement des technologies de l'information, la conception de la prochaine génération de casques pare-balles privilégiera la légèreté, la multifonctionnalité, l'intelligence et un faible coût, tout en s'appuyant sur des capacités de production durables. Ceci permettra de répondre aux exigences des conflits futurs en matière de protection, d'intelligence, de confort, d'adaptabilité, de rapidité de production et de personnalisation, et d'améliorer significativement l'efficacité des soldats sur le champ de bataille.