La fibre d'aramide est utilisée dans les pneus de vélo pour garantir la résistance des pneus tout en garantissant leur légèreté.
1. Conception structurelle des pneus à couche anti-crevaison en fibres courtes d'aramide
L'ajout d'une couche anti-crevaison en fibres courtes d'aramide entre la couche de corde et la bande de roulement des pneus de vélo peut améliorer efficacement la résistance à la crevaison. Bien que des objets pointus, comme des clous, puissent percer la bande de roulement, au contact de la couche anti-crevaison en fibres courtes d'aramide, celle-ci, sous l'effet de la pression interne du pneu, empêche efficacement la pénétration de corps étrangers, prévenant ainsi la perforation de la chambre à air.
2. Application de fibres courtes d'aramide dans une couche anti-crevaison
Compte tenu de la faisabilité de la production de pneus de vélo avec une couche anti-crevaison en fibres courtes d'aramide, la formule de base de la couche anti-crevaison adopte la formule de caoutchouc de bande de roulement de pneu de vélo largement utilisée dans la production de pneus, et l'effet d'application de différents dosages de fibres courtes d'aramide est étudié sur la base de la formule de base.
2.1 Analyse de l'effet de renforcement des fibres courtes d'aramide
Les matériaux de renforcement à fibres courtes courants dans les composés de caoutchouc comprennent la fibre de cellulose, la fibre de coton, la fibre de polyester, la fibre de nylon et la fibre d'aramide, etc., qui peuvent tous améliorer la résistance du composé de caoutchouc.
Il y a des microfibrilles sur
pulpe d'aramide . À partir de l'analyse morphologique tridimensionnelle, on peut constater que les microfibrilles de pulpe d'aramide peuvent rendre la liaison entre la pulpe d'aramide et la matrice de caoutchouc plus ferme.
Il est difficile de répartir uniformément les fibres courtes d'aramide non frisées coupées de moins de 6 mm lors du mélange. La pâte d'aramide, présentant une surface spécifique élevée (7-9 m²·g-1), est relativement pelucheuse, sujette à l'électricité statique et difficile à mélanger au mélange de caoutchouc, ce qui entraîne une dispersion inégale. Afin d'optimiser la répartition de la pâte d'aramide dans la matrice de caoutchouc, celle-ci peut être mélangée sous forme de dispersion ou de mélange maître. DuPont a développé une technologie brevetée permettant une meilleure dispersion de la pâte d'aramide dans la matrice de caoutchouc. Le produit ainsi obtenu est appelé Kevlar®EE.
Des expériences ont montré que le module composite du caoutchouc renforcé de pulpe d'aramide Kevlar®EE augmente avec l'augmentation de la teneur en pulpe d'aramide. Cette étude utilise donc de la pulpe d'aramide Kevlar®EE.
2.2 Effet du dosage de la pâte d'aramide sur l'adhérence interfaciale du caoutchouc
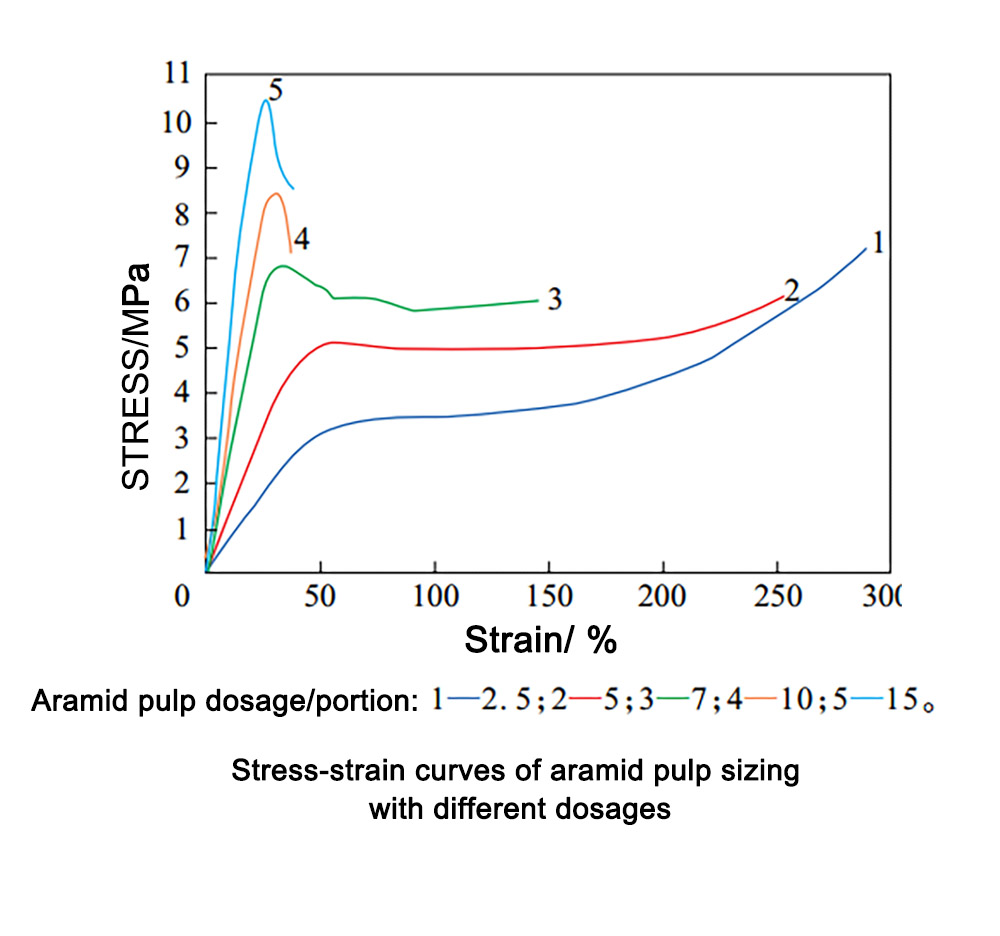
À mesure que le dosage de la pâte d'aramide augmente, la résistance à la traction et la résistance à la déchirure du composé de caoutchouc augmentent, l'allongement du glissement interfacial diminue et l'énergie relative du glissement interfacial ne change pas.
À mesure que la force de traction externe augmente, un glissement interfacial se produit entre la fibre d'aramide et le composé de caoutchouc de la couche anti-coupure. Ce glissement interfacial finit par se produire, créant un point d'inflexion dans la courbe contrainte-déformation. L'énergie relative de glissement interfacial du composé de caoutchouc à base de fibres d'aramide est exprimée par la courbe contrainte-déformation, qui correspond à l'aire du triangle approximatif délimité par la courbe et l'axe horizontal. L'utilisation de l'énergie relative de glissement interfacial permet de refléter plus intuitivement l'énergie du composé de caoutchouc pour produire le glissement interfacial. Contrainte du composé de caoutchouc chargé avec différents dosages de pulpe d'aramide. Cette analyse permet également de conclure que le dosage de pulpe d'aramide a peu d'effet sur l'énergie relative de glissement interfacial du composé de caoutchouc de la couche anti-coupure.
3. Préparation de la couche anti-perforation en pâte d'aramide
Le processus de préparation de la couche anti-crevaison en pâte d'aramide du pneu de vélo comprend la plastification du caoutchouc → le feuilletage → le re-raffinage de la feuille → l'ajout d'un agent de composition → la feuille laminée anti-crevaison → le refroidissement → la découpe.
L'analyse a permis de déterminer que les principaux facteurs affectant les performances de la couche anti-crevaison en pâte d'aramide sont le dosage de la pâte d'aramide, son épaisseur et le temps de vulcanisation du pneu. Une fois le caoutchouc de la couche anti-crevaison en pâte d'aramide mélangé, il est découpé en feuilles de caoutchouc anti-crevaison de différentes épaisseurs et largeurs à l'aide d'une presse à feuilles et d'un cutter, conformément aux paramètres de production des pneus de vélo de différentes spécifications, destinés à une utilisation en réserve.
4. Analyse des facteurs affectant les performances des pneus
4.1 Dosage de la pâte d'aramide
L'effet du dosage de pulpe d'aramide dans le caoutchouc de la couche anti-crevaison sur la résistance du corps du pneu et la force de liaison.
L'augmentation du dosage de la pulpe d'aramide améliore considérablement la résistance du pneu, ce qui améliore sa résistance à la perforation. En effet, l'augmentation du dosage de la pulpe d'aramide augmente le module composite du caoutchouc, augmentant ainsi la résistance du pneu.
L'augmentation de la quantité de pâte d'aramide entraîne une diminution de l'adhérence du pneu, ce qui entraîne une diminution de sa durabilité. Ceci est principalement dû au fait que l'augmentation de la quantité de pâte d'aramide entraîne une diminution de l'adhérence du caoutchouc, ce qui entraîne une diminution significative de l'adhérence entre la couche anti-crevaison et la couche de câble.
4.2 Épaisseur de la couche anti-perforation
L'effet de l'épaisseur de la couche anti-crevaison sur la résistance et l'adhérence du corps du pneu.
L'augmentation de l'épaisseur de la couche anti-crevaison améliore significativement la résistance du pneu et sa résistance à la crevaison. Son effet sur l'adhérence est moins évident. Plus la couche anti-crevaison est épaisse, meilleure est la résistance à la crevaison du pneu, mais son poids augmente, ce qui nuit à sa légèreté. Une épaisseur excessive de la couche anti-crevaison augmente également son coût. Une couche anti-crevaison trop épaisse nuit à la dissipation thermique et peut engendrer d'autres problèmes de conduite.
4.3 Temps de vulcanisation
La température, la pression et le temps sont les trois éléments de la vulcanisation des pneus. Parmi eux, la température et la pression sont généralement des facteurs déterminants. Le temps de vulcanisation est donc le facteur clé qui influence les performances du pneu. Il a un impact significatif sur les performances des produits en caoutchouc.
Effet du temps de vulcanisation sur la résistance du pneu et la force de liaison.
Dans la plage de vulcanisation normale des pneus (8,5 à 9,5 min), la résistance du pneu et les performances de liaison fluctuent légèrement ; mais lorsque le pneu est sous-vulcanisé et sur-vulcanisé, la résistance du pneu et les performances de liaison diminuent considérablement avec l'augmentation de la sous-vulcanisation et de la survulcanisation.
Afin de déterminer rapidement le temps de vulcanisation positif des pneus sous différents dosages de pâte d'aramide et épaisseurs de couche anti-crevaison, la méthode du point critique de bulle peut être utilisée. Deux définitions sont d'abord clarifiées : le point critique de bulle, c'est-à-dire le temps d'apparition de bulles dans le pneu après vulcanisation à une température et une pression données ; le point critique de bulle, c'est-à-dire le temps de disparition des bulles après vulcanisation à une température et une pression données. Par exemple, la figure 7 illustre la formation de bulles sur un pneu d'une spécification donnée à différents temps de vulcanisation sous les conditions de température et de pression existantes. On peut en conclure que le point critique de bulle du pneu de cette spécification est de 8,5 min et le point critique de bulle de 9,0 min.
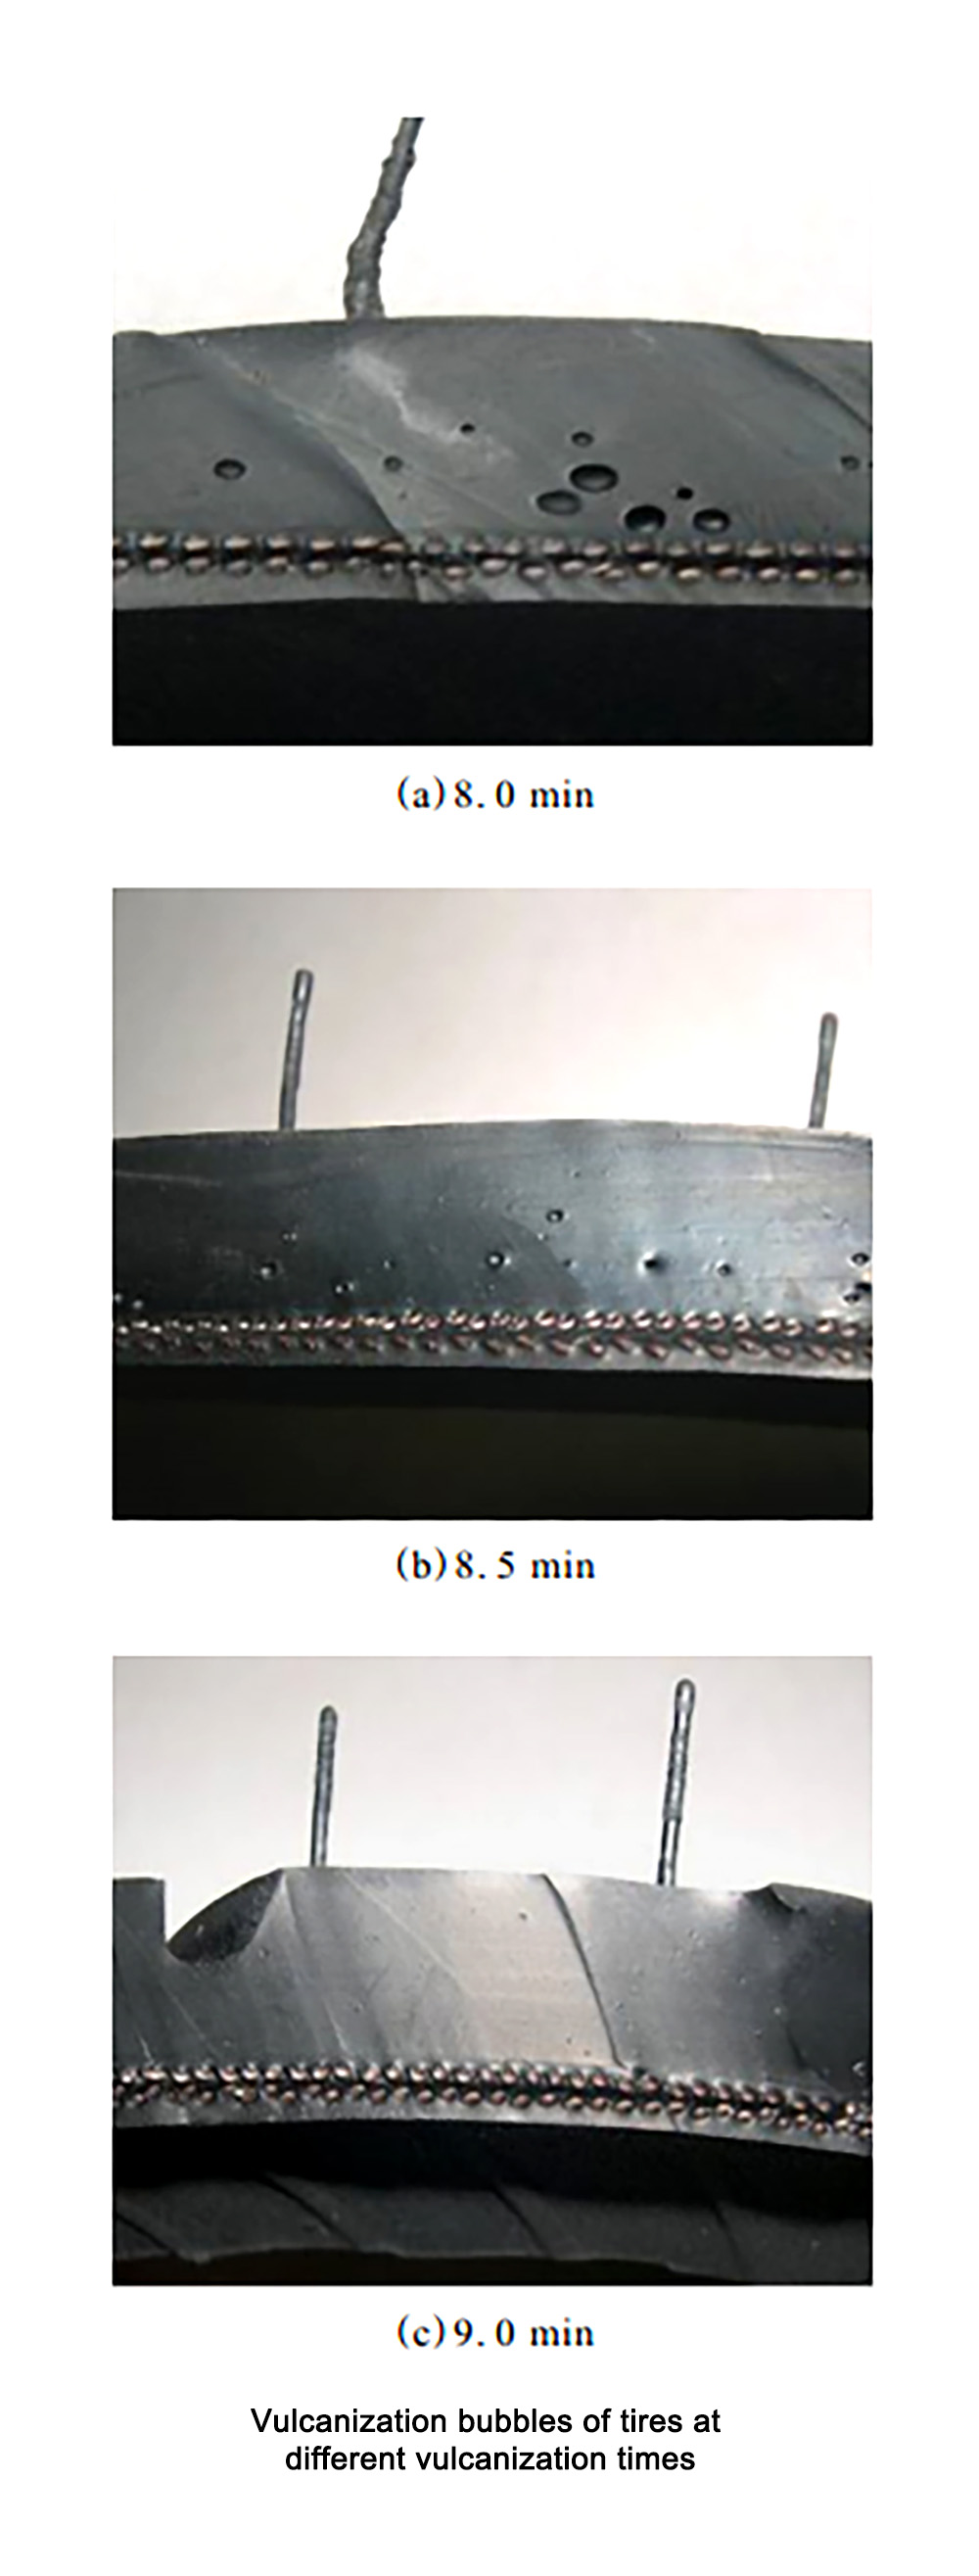
Le temps critique initial de formation de bulles peut être défini sur la base de spécifications similaires afin de déterminer préliminairement le temps critique initial de formation de bulles du pneu de cette spécification, c'est-à-dire le temps de vulcanisation provisoire moins le temps de sécurité. La méthode de calcul du temps critique initial de formation de bulles consiste à vulcaniser le pneu selon ce temps. En l'absence de bulles, le temps de vulcanisation est raccourci (diminué de 15 à 60 secondes à chaque fois selon les spécifications) jusqu'à l'obtention du temps critique initial ; en cas de bulles, le temps de vulcanisation est prolongé (augmenté en fonction de leur emplacement et de leur taille) jusqu'à l'obtention du temps critique initial. Pour confirmer le point critique initial de formation de bulles, le pneu doit être découpé à chaud afin d'observer la présence de bulles sur la section du pneu (y compris la bande de roulement des moules supérieur et inférieur, entre les couches de câbles, les jantes, etc.) et de les marquer. Le temps de vulcanisation positif est la somme du temps critique initial de formation de bulles, du temps de sécurité et de la durée d'influence des facteurs saisonniers. Selon l'expérience, lorsque le temps critique de la bulle est ≤ 5, 5 à 7, 8 à 14, 15 à 18 et ≥ 18 min, le temps de sécurité est respectivement de 1, 2, 3, 4 min et 20 % du temps critique de la bulle.
Conclusion
Les effets de renforcement des fibres discontinues d'aramide et de la pâte d'aramide sur le caoutchouc ont été analysés et comparés. La pâte d'aramide Kevlar®EE a été utilisée pour préparer la couche anti-crevaison des pneus de vélo. Les effets du dosage de la pâte d'aramide, de l'épaisseur de la couche anti-crevaison et du temps de vulcanisation sur la résistance du pneu et ses performances d'adhérence ont été étudiés. Les conclusions sont les suivantes :
- Avec l'augmentation du dosage de la pâte d'aramide, la résistance du corps du pneu a augmenté de manière significative, mais les performances d'adhérence ont diminué.
- Avec l'augmentation de l'épaisseur de la couche anti-crevaison, la résistance du corps du pneu a augmenté et la tendance de changement de la force d'adhérence était irrégulière.
- Dans la plage de vulcanisation normale des pneus, la résistance du corps du pneu et les performances d'adhérence fluctuent légèrement ; mais lorsque le pneu est dans un état de sous-soufre ou de sur-soufre, avec l'augmentation du degré de sous-soufre et de sur-soufre, la résistance du corps du pneu et les performances d'adhérence diminuent considérablement.


